【オイルミスト】天井からの油垂れ・床の滑りをゼロへ!オイルミスト起因の汚れを断つ切削油と管理の極意
サイト管理者
サンワケミカル 切削油剤ナレッジベース

白く漂うのはミストか?それとも煙か?切削油の側から原因を切り分ける
「機械の窓が白く霞んで、加工点がよく見えない」
「高負荷の加工をすると、焦げたような臭いの煙が上がる」
こうした悩みの元は同じ切削油でも、ミストと煙は生まれ方がまったく違います。原因が違えば、効く対策も変わります。
この記事では、切削油剤および洗浄液の専門メーカーであるサンワケミカルが、切削油のミスト・煙が増える原因を「加工条件」「供給方法」「油剤」の3つに分け、それぞれで何を見直せば減らせるかを解説します。除去設備も含めた対策の全体像は、オイルミスト対策の教科書にまとめています。
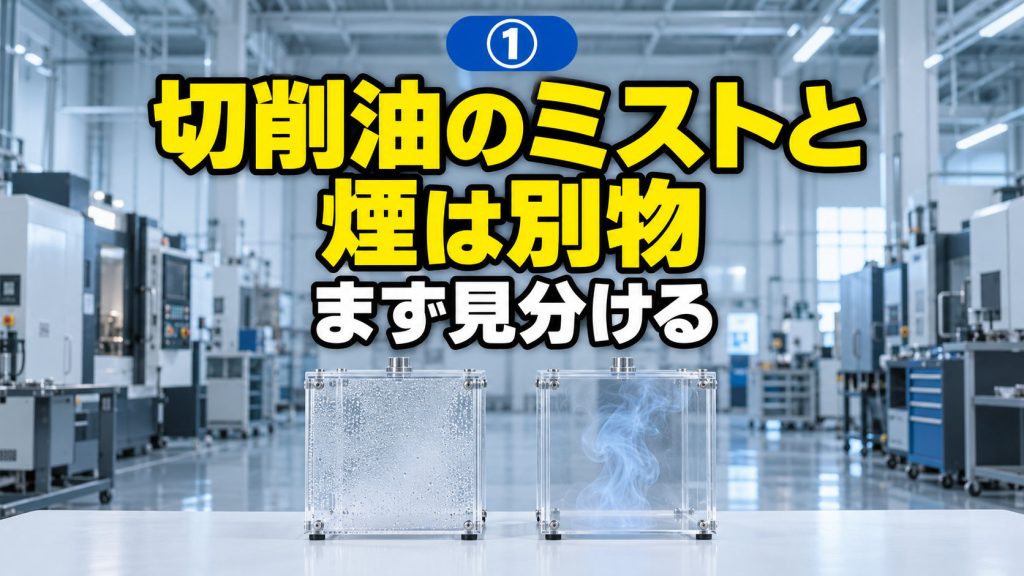
結論から言うと、ミストは「物理的な力で砕けた液体の粒」、煙は「熱で蒸発・分解した油が冷えてできた超微粒子」です。原因が違うため、見分けを誤ると効かない対策に時間とコストをかけることになります。
ミストは、切削油が高圧で噴射されたり、高速回転する工具やワークに当たったりして、細かく引き裂かれて飛び散ったものです。煙(油煙、ヒューム)は、加工点の熱で切削油が蒸発・分解し、空気中で冷えて再び細かな粒になったものです。
| 比較項目 | 切削油のミスト | 切削油の煙(油煙・ヒューム) |
| 正体 | 物理的に砕けた切削油の液滴 | 熱で蒸発・分解した油が冷えてできた超微粒子 |
| 主な原因 | 高圧噴射、高速回転体への衝突、エアブロー | 加工点の熱(主に摩擦熱) |
| 粒の大きさ | 煙よりは大きい | 多くが1μm以下のサブミクロン領域 |
| 問題になりやすい場面 | 高圧クーラントやエアブローを多用する加工 | 油性切削油を使う高負荷加工や高速加工 |
| 油剤側の主な対策 | ミスト抑制性能を持つ切削油 | 引火点が高く潤滑性に優れた切削油 |
加工点から青白い煙が立ち上り、焦げたような刺激臭を伴う場合は、煙(油煙)の可能性が高くなります。煙の仕組みと健康面のリスクは熱による油煙対策の解説で詳しく扱っています。では、ミストや煙が増えるとき、現場ではどこで何が起きているのでしょうか。
この章の要約
切削油のミストは物理的な力で砕けた液滴、煙は加工熱で蒸発・分解した油が冷えてできた超微粒子です。原因が違うため、対策も分けて考えます。
切削油のミスト・煙が増える原因は、加工条件、供給方法、油剤そのものの3つの場所に分けて整理できます。場所ごとに見直す項目が違うため、まずどこで起きているかを切り分けるのが近道です。
| 原因の場所 | 起きていること | まず見直すこと |
| 加工条件(高負荷・高速の加工) | 加工点の熱で切削油が蒸発・分解して煙になる。高速回転体に当たった液が引き裂かれてミストになる | 煙やミストが特に出る加工・機械を特定する |
| 供給方法(クーラント圧・ノズル) | 高すぎる圧力や、工具・チャック・ワークの角への直撃で液が細かく砕ける | 必要な範囲まで圧力を下げ、ノズルの位置・角度・方向を調整する |
| 供給方法(エアブロー) | 圧縮空気が周囲の切削油を巻き込み、霧状にする | エアブローの必要性と圧力を見直す |
| 油剤の性質(粘度・表面張力・泡立ち) | 粘度や表面張力が低いほど分裂しやすい。泡が弾けると液膜が飛び散る | ミスト抑制性能と消泡性を確認する |
| 油剤の性質(引火点・潤滑性) | 引火点が低いほど蒸発しやすい。潤滑が足りないと摩擦熱が増える | 引火点と潤滑性を確認する |
| 油剤の状態(濃度・劣化) | 濃すぎると泡立ちやすく、薄すぎるとミスト抑制成分が効きにくい。劣化した液は問題を悪化させる | 適正濃度の維持とクーラントタンクの清掃 |
注目したいのは、油剤の側の要因がミストと煙の両方に関わっている点です。ミストには粘度や表面張力、泡立ちが、煙には引火点と潤滑性が影響します。泡立ちは主に水溶性切削油で起きる現象で、泡が弾ける瞬間に薄い液膜が細かな液滴となって飛び散ります。
まずは、油剤を替えなくても手を付けられる加工条件と供給方法から見ていきます。
この章の要約
ミスト・煙の原因は加工条件、供給方法、油剤の3つに分けられます。加工条件と供給方法は主にミストの量を左右し、油剤の性質と状態はミストと煙の両方に関わります。
加工条件と供給方法の見直しは、油剤を替える前から取り組めるミスト対策です。ミストは切削油に加わる物理的な力で生まれるため、供給の仕方が激しいほど増え、衝撃を小さくするほど減ります。
まず、煙やミストが常に出ているのか、特定の材質や加工のときだけ出るのかを確かめます。特定の加工でだけ煙が出る場合は、その機械だけ油剤を使い分けるという選択肢もあり、工場全体の油剤を一度に替える必要はありません。
必要以上に高い圧力で噴射すると、ノズル出口やワークに当たった勢いで切削油が砕けます。冷却・潤滑・切りくず排出に必要な効果が得られる範囲で、供給圧力をできるだけ低めに設定します。
液流が回転する工具やチャックに直接当たったり、ワークの角で跳ねたりすると、ミストが増えます。回転の影響を避けつつ加工点に液が届くよう、ノズルの位置・角度・方向を微調整します。
3つの中で特に重要なのがエアブローです。圧縮空気は周囲の切削油を巻き込んで強制的に霧状にするため、ミストの大きな発生源の一つです。本当に必要な工程かを見直し、使う場合も必要最小限の圧力にして、噴射範囲を絞れるノズルで必要な箇所にだけ当てます。
あわせて、工作機械のカバーを適切に密閉すると、発生したミストが作業者のもとへ広がりにくくなります。ミスト抑制型の切削油に替えたのに思ったほど減らない場合も、原因が供給方法に残っていることがあります。供給方法の見直しは、視界不良・汚れを断つ実践ガイドでも紹介しています。
ただし、供給方法で抑えられるのは主にミストです。熱が原因の煙や、油剤そのものの砕けやすさには、油剤の側からの対策が必要になります。
この章の要約
煙やミストが出る機械と加工を特定し、クーラント圧を必要な範囲まで下げ、ノズルを調整し、特にエアブローを見直します。煙と油剤の砕けやすさには、次章の油剤側の対策が必要です。
油剤の側からの対策は、ミストには「細かな粒を大きく重くして落とす」、煙には「蒸発しにくくし、熱を出しにくくする」という2つの方向があります。どちらも、発生したあとに集めるのではなく、発生源で抑える方法です。
サンワケミカルの「スーパーミストカット」技術を採用した切削油には、特殊な高分子化合物などのミスト抑制添加剤が微量に配合されています。切削油が細かな粒に分裂した瞬間、粒同士がこの添加剤の働きで合体(凝集)し、例えば直径数十〜数百μmの大きな液滴へと育ちます。液滴の体積は直径の3乗に比例して増えるため重くなり、空気中に漂えずに落下して、クーラントタンクへ戻っていきます。
液体の粒を対象にした技術のため、油性・水溶性を問わず応用できます。凝集の仕組みはスーパーミストカットの科学で詳しく解説しています。
煙対策の基本は、引火点の高い切削油を選ぶことです。引火点は、油の蒸気が空気と混ざって火を近づけると引火する最低の温度で、引火点が低い油ほど低い温度で蒸発しやすくなります。製品のSDS(安全データシート)で引火点を確認し、加工の温度に対して余裕のある製品を選びます。
もう一つは、潤滑性を高めて摩擦熱そのものを減らすことです。切削加工の熱の多くは、工具とワーク、工具と切りくずの間の摩擦熱です。極圧剤や耐摩耗剤、油性向上剤が摩擦を減らすと加工点の温度上昇が抑えられ、切削油が蒸発・分解する温度まで達しにくくなります。
ミスト抑制性能と耐熱性は別の性能です。ミスト抑制性能が高くても耐熱性が低ければ高負荷加工で煙が出ることがあるため、両方が出る現場では両方を備えた切削油を選びます。こうした高性能な切削油は汎用品より価格が高くなる傾向があるため、清掃の手間や工具寿命も含めたトータルコストで判断します。ミストコレクターを使っている現場では、油剤側で発生量を減らすとフィルターの目詰まりが遅くなり、交換や清掃の負担も軽くなります。
この章の要約
ミストには添加剤で粒を凝集させて落とす方法、煙には引火点の高い切削油と潤滑性による摩擦熱の低減が基本です。両方の性能を確かめ、トータルコストで判断します。
油剤の側で発生を抑えた現場では、作業環境の改善に加えて、清掃の手間や法規制への備えにも変化が出ています。当ブログで紹介してきた2つの事例を、それぞれの記事に書かれた範囲でご紹介します。
20台のマシニングセンタが24時間稼働するA社では、工場内が常にミストで霞み、毎日終業後に清掃スタッフ2名が1時間かけて床を洗浄していました。水溶性切削油「スーパーミストカット」を全台に導入したところ、油剤価格は従来品より約15%上がったものの、週2回の定期清掃でクリーンな状態を保てるようになり、床清掃の作業時間は約60%削減されました。詳細は天井からの油垂れ・床の滑り対策をご覧ください。
カム式およびCNC自動旋盤で精密部品を手がけるグリーンメタル株式会社様は、中鎖塩素化パラフィン(MCCP)を含む切削油から、PRTR法非該当の「スーパーミストカット」シリーズへの切り替えを進められました。工場長からは「オイルミスト(油煙)も明らかに減ってますし、焼き付け等もありません」との声をいただき、刃物の持ちも従来品と変わらないことを確認されています。切り替え前に使用中の油を分析し、効果を予測してから導入を判断していただいた経緯は、グリーンメタル株式会社様の導入事例で公開しています。
この章の要約
A社では床清掃の作業時間が約60%減り、グリーンメタル株式会社様では油煙が明らかに減って加工性能も維持されました。どちらも、切削油を見直して発生源で抑えた事例です。
どちらが一律に多いとは言えず、影響する要因が異なります。熱による煙は、特に油性(不水溶性)切削油を使う高負荷加工や高速加工で問題になりやすいとされています。水溶性切削油では泡立ちや濃度のずれがミストの出方に関わるため、消泡性と適正濃度の維持が大切です。
長期間の吸入による呼吸器系への影響や、皮膚への付着による手荒れ・皮膚炎が懸念されています。特に煙(油煙)は粒子の多くが1μm以下と細かく、肺の奥まで届きやすいと指摘されています。詳しくはミストの臭い・体調不良対策の解説をご覧ください。
まずクーラント圧やノズルの向き、エアブローの使い方に変化がないかを確認してください。次に、濃度が適正範囲から外れていないか、タンクにスラッジや浮上油がたまって液が劣化していないかを見ます。焦げたような臭いの煙が増えた場合は、加工の負荷が上がっていないかも確認します。
あります。クーラント圧やノズル、エアブローといった供給方法の見直しと、適正濃度の維持やタンク清掃で、ミストの発生を抑えられます。ただし加工熱による煙には引火点や潤滑性といった油剤の性質が大きく関わるため、油剤の見直しもあわせて検討するのが近道です。
切削油から出るミストは物理的な力で砕けた液体の粒、煙は加工熱で蒸発・分解した油が冷えてできた超微粒子です。原因を加工条件、供給方法、油剤の3つに分けて見ると、どこから手を付ければよいかがはっきりします。
まずは煙やミストが出る加工を特定し、クーラント圧、ノズル、エアブローを見直します。それでも残るミストにはミスト抑制型の切削油が、熱による煙には引火点が高く潤滑性に優れた切削油が有効です。
サンワケミカルでは、お使いの切削油と加工条件をお伺いしたうえで、ミストと煙の両方を考慮した油剤をご提案しています。ミストや煙が減らずにお困りの際は、ぜひ一度ご相談ください。
サンワケミカル株式会社は、長年の経験と技術に基づき、多種多様な切削油剤を開発・製造しております。お客様の加工条件やニーズに合わせた最適な製品をご提案いたしますので、切削油に関するご相談は、ぜひお気軽にお問い合わせください。
もし、この記事で紹介した対策を試しても問題が解決しない場合や、お使いの切削油に関するより詳細な情報、お客様の特定の加工に最適な油剤の選定についてご相談がありましたら、どうぞお気軽に私たちサンワケミカル株式会社までお問い合わせください。経験豊富な専門スタッフが、お客様の状況を詳しくお伺いし、最適なソリューションをご提案いたします。
サンワケミカル株式会社HP:http://sanwachemical.co.jp/
サンワケミカル株式会社お問い合わせ:http://sanwachemical.co.jp/contact/
サンワケミカル株式会社公式X:https://x.com/sanwachemical
今後も、金属加工の現場で役立つ情報を発信してまいりますので、サンワケミカル株式会社公式ブログにご期待ください。